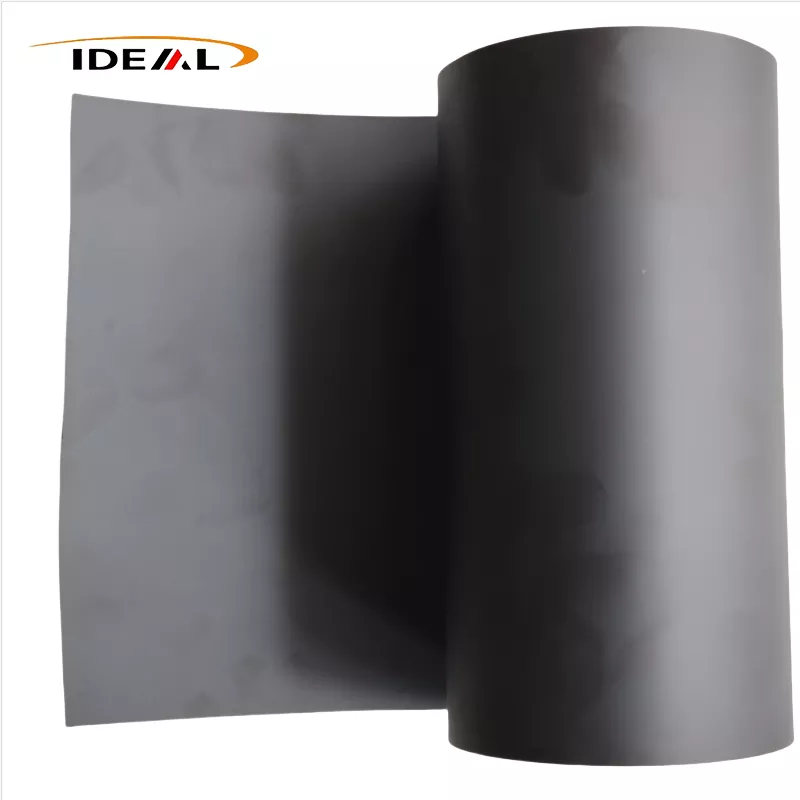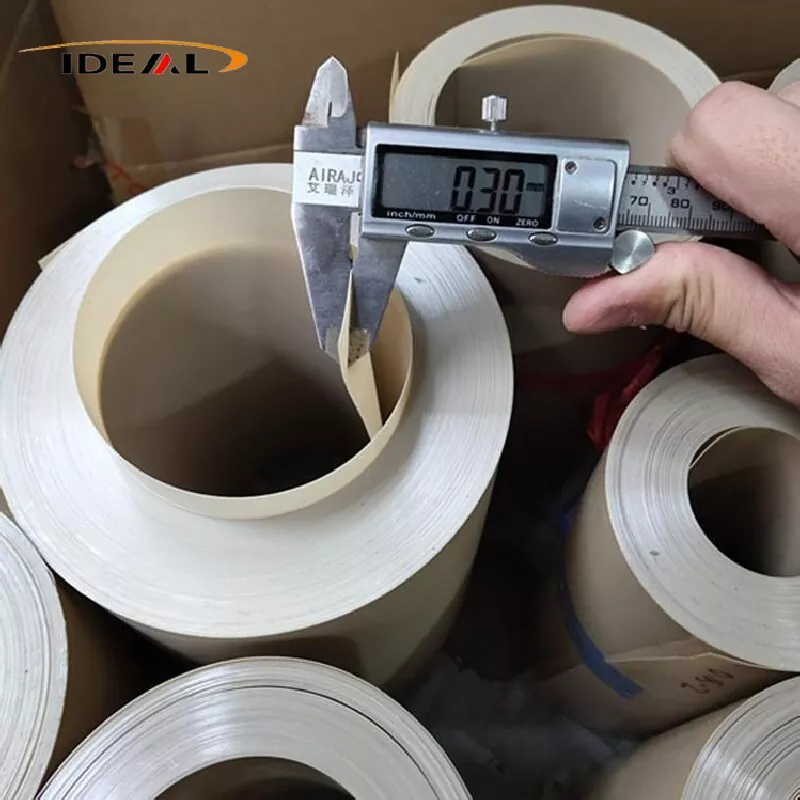
La película PEEK rellena de carbono (película fundida de polieteretercetona picada rellena de fibra de carbono) utiliza resina PEEK termoplástica semicristalina de alto rendimiento como matriz. Se compone de fibra de carbono picada a base de PAN y se forma continuamente mediante un proceso de extrusión de fundición plana en forma de T para producir un material de película de plástico de ingeniería negro.
La película PEEK rellena de carbono conserva las propiedades fundamentales del PEEK virgen, incluida la resistencia a altas temperaturas, la resistencia química, la resistencia a la hidrólisis y la resistencia a la radiación. Mientras tanto, logra mejoras sustanciales en rigidez, conductividad térmica, resistencia al desgaste autolubricante y estabilidad dimensional. El material presenta características semiconductoras y un rendimiento básico de blindaje electromagnético. Es principalmente adecuado para condiciones de servicio que implican desgaste a alta temperatura, disipación de calor, diseño liviano, entornos de vacío, aplicaciones aeroespaciales, de nueva energía y maquinaria de precisión.
La película PEEK con fibra de carbono es una película compuesta negra continua fabricada a partir de gránulos de resina PEEK de grado de extrusión mezclados con fibras de carbono picadas, seguido de fundición y recocido a alta temperatura. Se encuentran disponibles tres grados de relleno convencionales: CF10, CF20 y CF30.
El grado de bajo llenado CF10 tiene la viscosidad de fusión más baja y una fluidez óptima, por lo que es el grado más sencillo para la producción de películas fundidas (0,05‑0,3 mm). Presenta pocas fibras flotantes en la superficie, mantiene una dureza razonable y resiste la fragilidad. La deformación después del troquelado es relativamente menor, lo que ofrece un buen equilibrio entre refuerzo y dureza.
Deficiencias: mejora limitada de la rigidez, ligera reducción en el coeficiente de expansión térmica, mejora moderada en la resistencia al desgaste y ganancias modestas en la conductividad eléctrica y térmica.
CF20 muestra una viscosidad de fusión moderada y se puede moldear de manera estable en películas (0,10‑0,40 mm). En comparación con el CF10, su módulo, resistencia al desgaste, conductividad térmica y estabilidad dimensional han mejorado notablemente. La fragilidad no ha alcanzado el nivel de CF30 y la película aún conserva una tolerancia de flexión aceptable. CF20 proporciona el mejor equilibrio general entre el rendimiento integral del material y la procesabilidad de la película fundida.
CF30 ofrece el mayor refuerzo, resistencia al desgaste y conductividad térmica. Sin embargo, la viscosidad de la masa fundida aumenta significativamente, lo que dificulta la producción estable de películas fundidas ultrafinas; La producción confiable se limita a espesores ≥0,25 mm. La película demuestra una fragilidad mucho mayor y pueden formarse microfisuras si se dobla ligeramente. El riesgo de deformación después del troquelado aumenta sustancialmente y controlar las fibras flotantes en la superficie se vuelve un desafío. El pellet base CF30 ya tiene un alargamiento de rotura muy bajo. Una vez procesada en una película de calibre fino, la liberación de la tensión residual interna aumenta significativamente la probabilidad de deformación durante las operaciones de troquelado posteriores.
El principio subyacente de estas diferencias de propiedades es que una mayor carga de fibra de carbono aumenta la viscosidad del fundido. En el procesamiento de películas fundidas, la resina fundida se esparce uniformemente desde la matriz cortada y pasa a través de una serie de rodillos de enfriamiento. Las formulaciones de alto relleno son susceptibles a grietas, picaduras en la superficie y defectos de fibra flotante cuando se someten a tensión de estirado.
Nota: Esta descripción se aplica únicamente a películas fundidas rellenas de fibra de carbono cortadas; Se excluyen los preimpregnados continuos de fibra de carbono, al igual que los grados antiestáticos ESD específicos. La película PEEK ordinaria rellena de fibra de carbono cortada no es equivalente a la película antiestática ESD específica. Su rango de resistividad es inestable y no se puede implementar directamente como material antiestático de grado semiconductor.
Guangzhou Ideal comenzó la producción de película PEEK rellena de fibra de carbono en 2014. Durante los últimos diez años, hemos mejorado los equipos de producción, optimizado los flujos de trabajo de fabricación y establecido procedimientos formales de control de calidad. Se implementan controles estrictos en cada etapa: inspección entrante de gránulos compuestos, monitoreo sincrónico en tiempo real durante la producción y pruebas finales de laboratorio en la fábrica.
1. Inspección de materia prima entrante:
R. Se utiliza un medidor de humedad Karl Fischer para analizar el contenido de humedad de la materia prima. Controlamos el contenido de humedad de los gránulos modificados en ≤0,02% para evitar defectos de burbujas y poros en las películas terminadas.
B. Realizamos una prueba de residuos de cenizas en un horno de mufla (calcinación a 580‑600 °C) para medir la carga de relleno de fibra de carbono. La desviación permitida entre el contenido de relleno medido y la especificación nominal es ≤±0,5% en peso.
C. Después de la combinación con dos tornillos para la preparación de la muestra, las fibras de carbono se separan mediante pirólisis. Las longitudes de las fibras se cuentan bajo un microscopio óptico para confirmar un rango objetivo de longitud de fibra retenida de 0,2 a 0,6 mm y para identificar un aplastamiento excesivo de la fibra.
2. Película PEEK con fibra de carbono Inspección en línea de la línea de producción en tiempo real:
A. Monitoreo de espesor en línea: el medidor de espesor de rayos β o el medidor de espesor láser sin contacto realizan un escaneo transversal continuo en todo el ancho del rollo; Se generan curvas de espesor en tiempo real y las secciones fuera de tolerancia se marcan automáticamente. Esto admite un ajuste fino de circuito cerrado del labio del troquel. Adecuado para la producción continua de películas fundidas de 0,1 a 0,5 mm; la tolerancia de espesor se mantiene en ±0,01‑0,03 mm.
B. Sistema de inspección visual de superficies CCD en línea: las cámaras industriales de alta velocidad identifican defectos de la superficie, incluidos puntos negros, partículas quemadas, poros, rayones longitudinales y fibras flotantes. Las ubicaciones de los defectos se marcan mediante marcado por chorro de tinta; Los segmentos de banda defectuosos se pueden eliminar en operaciones de bobinado posteriores. Limitaciones: La inspección CCD no puede detectar desechos metálicos incrustados en el subsuelo ni microhuecos internos; sólo examina la superficie exterior de la película.
C. Inspección de rayos X en línea: la detección de defectos en línea por rayos X examina la película en busca de partículas metálicas duras incrustadas. Este es un equipo opcional de alta gama y no es una configuración estándar para todas las series de producción.
3. Pruebas de laboratorio fuera de línea del producto terminado:
A. Inspección dimensional y de apariencia: el espesor de la película se mide con un micrómetro digital; La anchura, la longitud y el extremo del rollo se controlan mediante reglas de medición de acero. La calidad de la superficie se evalúa mediante observación visual combinada con un examen con microscopio estereoscópico para evaluar la gravedad de las fibras flotantes; Se distingue entre una textura superficial tenue y fibras flotantes expuestas que sobresalen. Los rayones superficiales y los defectos de puntos negros se registran formalmente.
B. Detección de microestructura: Se preparan muestras para análisis metalográfico de sección transversal. Evaluamos la dispersión de la fibra de carbono, comprobamos la aglomeración de la fibra y cuantificamos la porosidad interna. Nuestro objetivo de control interno para la porosidad es inferior al 2%; También analizamos residuos metálicos finos incrustados. La DSC (calorimetría diferencial de barrido) se utiliza para probar la temperatura máxima de fusión, la cristalinidad y la temperatura de transición vítrea (Tg). La cristalinidad interna se controla entre 25 y 32 %; Se monitorea la variación de la cristalinidad entre lotes para evaluar la efectividad del tratamiento de recocido.
C. Pruebas de propiedades mecánicas: De acuerdo con ISO527‑3, el módulo de tracción, la resistencia a la rotura y el alargamiento de rotura se prueban por separado a lo largo de la dirección de la máquina de extrusión (MD) y la dirección transversal (TD). Se calcula la relación del módulo MD a TD, con un límite de control interno ≤1,6 para la gestión de la anisotropía.
D. Evaluación de tensión interna residual mediante prueba de deformación troquelada: Prepare muestras de película PEEK rellenas de fibra de carbono cuadradas de 100 mm × 100 mm, colóquelas libremente sobre una placa de vidrio plana y déjelas reposar a temperatura ambiente durante 24 horas. Se mide la altura del arco de esquina de cada muestra. Para grados estándar no recocidos, la altura máxima permitida del arco es ≤6 mm; para grados de recocido fuera de línea de precisión, la altura del arco debe ser ≤2‑3 mm.
E. Pruebas de propiedades térmicas: la temperatura de deflexión por calor (HDT, ISO75) y el coeficiente de expansión térmica (CTE) se miden en las direcciones MD y TD para evaluar la estabilidad dimensional en ciclos de alta y baja temperatura.
F. Pruebas de fricción y resistencia al desgaste: Se realizan pruebas de abrasión Taber para determinar el coeficiente de fricción y la tasa de desgaste para la evaluación del rendimiento de la resistencia al desgaste.
A. El análisis metalográfico de la sección transversal y las pruebas de tracción son inspecciones de muestreo destructivas; no pueden garantizar que todas las posiciones de todo el rollo estén libres de defectos.
B. La detección de defectos metálicos por rayos X en línea es un equipo opcional premium. La filtración de material fundido por sí sola no puede eliminar el 100% del riesgo de trazas de contaminantes metálicos extraños.
C. La prueba de alabeo sólo proporciona una evaluación indirecta de la tensión interna residual; No existe ningún método de prueba directo para obtener un valor numérico de tensión residual.
D. La anisotropía MD-TD solo se puede evaluar en muestras muestreadas; El proceso de fabricación de películas fundidas no puede eliminar por completo este comportamiento anisotrópico inherente.
Con los procedimientos de control de calidad mencionados anteriormente implementados, nuestra película PEEK rellena de carbono presenta superficies planas y lisas en ambos lados, con un acabado negro mate uniforme y un color uniforme en toda la red.
1. Sin defectos que afecten la calidad, como puntos negros duros causados por aglomeración de carbón, burbujas, poros, grietas en todo el espesor, rayones profundos, manchas de aceite o inclusiones extrañas.
2. Las caras de los extremos del rollo están limpias, sin capas telescópicas o desalineadas. El bobinado es uniforme y apretado; Se inserta una película protectora separadora entre las sucesivas capas de la herida.
3. No se permiten puntos negros elevados y duros, inclusiones duras metálicas incrustadas, orificios penetrantes, rayones continuos, burbujas ni arrugas.
4. Los resultados de las pruebas de espesor, rendimiento mecánico y contenido de cenizas dentro de un lote de producción fluctúan dentro de rangos aceptables.
5. Se emite un certificado de inspección de fábrica de COC para cada lote, que indica el número de lote, la carga de relleno, el espesor de la película y los datos completos de las pruebas mecánicas.
| Nombre del producto | Película PEEK rellena de carbono |
| Material | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Color (relleno) | Negro mate uniforme |
| Espesor convencional | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| Ancho | 300 mm, 500 mm, 620 mm, 1000 mm admite cualquier corte personalizado de ancho estrecho |
| Longitud | Los rollos de 50 m, 100 m, largos y cortos se pueden personalizar según sea necesario |
| muestra | Para ser negociado |
| Certificados | ISO9001:2012 |
| Servicios de apoyo | Procesamiento de corte, laminado y troquelado, se pueden personalizar varios tipos de productos terminados con juntas de una sola pieza |
1. Conductividad térmica: El PEEK puro tiene una conductividad térmica de sólo 0,29 W/(m·K). El CF10 alcanza entre 0,5 y 0,7 W/(m·K), mientras que el CF30 alcanza entre 0,8 y 1,2 W/(m·K), lo que ofrece una eficiencia de disipación de calor entre 3 y 4 veces mayor que el PEEK puro.
2. Coeficiente de expansión térmica (CTE) extremadamente bajo. El esqueleto de fibra de carbono restringe la deformación térmica de la resina, asegurando una desviación dimensional mínima durante el ciclo térmico.
3. Después del tratamiento de recocido y moldeado, la película alcanza una tasa de contracción térmica de ≤0,5 % a 260 °C, manteniendo una precisión dimensional estable para juntas de precisión ultrafinas.
1. El material presenta una autolubricación inherente superior, con un coeficiente de fricción más del 40% menor que el PEEK puro. Admite un funcionamiento estable a largo plazo sin lubricación con aceite.
2. Ofrece una excelente resistencia a la fatiga y resiste grietas o fracturas bajo deslizamiento alternativo y compresión repetida.
3. Limitaciones: La película de PEEK rellena de carbono tiene una menor tenacidad que la película de PEEK natural sin carga y una mayor fragilidad, lo que la hace inadecuada para escenarios que implican grandes flexiones o tensiones de impacto frecuentes.
4. Bajo deslizamiento alternativo extremo a largo plazo, la película puede generar restos de fibras duras, por lo que no es aplicable para el contacto directo con superficies de obleas de litografía de alta precisión.
Las fibras de carbono internas forman una red conductora continua que proporciona una resistividad superficial estable que oscila entre 10³ y 10⁸ Ω/sq. El material exhibe características semiconductoras y un rendimiento básico de blindaje EMI, que absorbe y aísla las interferencias electromagnéticas perdidas generadas por cables y módulos de potencia.
La película PEEK con fibra de carbono integra alta conductividad térmica, excelente resistencia al desgaste, rendimiento de blindaje electromagnético y estabilidad al vacío, lo que admite una amplia gama de aplicaciones industriales de la siguiente manera:
Sirve como película protectora EMI para cables aéreos, reemplazando el papel tradicional de cobre y aluminio y reduciendo el peso de los componentes en más de un 30 %. Actúa como revestimiento aislante resistente al aceite y a altas temperaturas para compartimentos de motores de aviones, resistiendo la corrosión del combustible de aviación y el fluido hidráulico. Sus propiedades resistentes a la radiación y de baja desgasificación lo hacen ideal para aislar módulos de vacío satelitales bajo diferencias extremas de temperatura espacial. También se utiliza para juntas deslizantes resistentes al desgaste en mecanismos de transmisión de precisión de drones.
Con baja desgasificación, baja precipitación de iones, alta conductividad térmica y estabilidad dimensional estable al vacío y a alta temperatura, la película PEEK rellena de fibra de carbono se usa ampliamente en procesos de semiconductores. Las aplicaciones típicas incluyen revestimiento aislante de alta temperatura para grabado, PVD, CVD y cámaras de vacío de limpieza por plasma; juntas ultrafinas termoconductoras y resistentes al desgaste para dispositivos de transferencia de obleas; películas aislantes de disipación de calor para anillos de retención CMP; y revestimiento termoconductor resistente al desgaste para bancos de pruebas de chips de alta temperatura.
Se aplica a películas de revestimiento deslizante autolubricantes para guías lineales de alta velocidad y rodillos transportadores, películas desmoldantes de alta temperatura para moldes de inyección y prensado en caliente, láminas de sellado resistentes al calor y al aceite para válvulas hidráulicas y cuerpos de bombas, y almohadillas de aislamiento térmico antifricción para juntas de robots para evitar la acumulación de calor por fricción.
Adecuado para revestimiento de aislamiento térmico de cámaras de vacío de microscopios electrónicos y máquinas de recubrimiento óptico, juntas de accesorios resistentes a la corrosión de alta temperatura para equipos de pruebas físicas y químicas y películas protectoras a prueba de radiación para instrumentos de detección nuclear.
1. Procesos de semiconductores de pureza ultraalta que implican contacto directo con obleas, donde el desprendimiento de residuos de carbono puede causar contaminación de la superficie.
2. Aplicaciones que requieren un rendimiento ESD estable dentro de 10⁶–10⁹ Ω/sq, ya que este material exhibe una fluctuación de resistividad amplia e incontrolada y no puede cumplir con los requisitos estándar de disipación de estática.
3. Componentes que requieren flexión repetida y resiliencia flexible, debido a la fragilidad inherente del material y su bajo alargamiento a la rotura.
4. Componentes ópticos transparentes, ya que la película es completamente negra y opaca.
5. Aplicaciones de láminas de planitud ultraalta y sin deformación. El proceso de fundición crea una orientación inherente de la fibra; el recocido solo alivia la tensión residual y no puede lograr una deformación completamente cero. La planitud ultraalta requiere un fresado de precisión CNC adicional de doble cara.
6. Condiciones de trabajo con medios oxidantes fuertes como ácido sulfúrico concentrado, que corroerá el sustrato de PEEK.
R1: Para el rango de espesor principal de 0,1 a 0,5 mm, el grado industrial general ofrece una tolerancia de espesor de ±0,02 a 0,04 mm, mientras que el grado de precisión alcanza ±0,01 a 0,03 mm. La tolerancia del ancho del rollo es de ±2 mm y la tolerancia de la hoja cortada es de ±1 mm. Los calibres ultrafinos inferiores a 0,1 mm adoptan estándares de tolerancia relajados, que se confirman mediante acuerdo técnico.
R2: La deformación posterior al troquelado es causada principalmente por la tensión interna residual generada durante la fundición por extrusión, así como por la contracción anisotrópica inducida por la orientación de la fibra de carbono en la dirección de la máquina. Las calidades recocidas fuera de línea reducen eficazmente los riesgos de deformación, aunque la anisotropía inherente del material no se puede eliminar por completo. Los clientes con demandas de procesamiento de ultraprecisión pueden implementar un recocido secundario in situ para estabilizar aún más la planitud.
R3: Para minimizar la tensión residual y la anisotropía de la película PEEK rellena de carbón fundido, adoptamos controles de proceso centrales que incluyen enfriamiento lento en gradiente en lugar de enfriamiento rápido, tensión de estiramiento baja, configuración de tornillo optimizada de bajo cizallamiento y tratamiento de recocido profesional fuera de línea. Nuestro sistema de control de calidad monitorea estrictamente la relación del módulo MD-TD y el nivel de deformación del troquelado. Tenga en cuenta que la anisotropía inherente del material sólo puede mitigarse, no eliminarse por completo.
A4: Los anchos de los rollos maestros varían de 300 a 650 mm y se pueden cortar en anchos estrechos personalizados. La longitud del rollo varía según el espesor: las películas delgadas de 0,1 a 0,25 mm suelen tener entre 25 y 50 m por rollo, y las películas de espesor medio de 0,3 a 0,5 mm tienen entre 50 y 100 m por rollo, todas ellas equipadas con un núcleo de 76 mm de diámetro interior.
R5: La película PEEK estándar rellena de carbono presenta una resistividad semiconductora de amplio rango inestable de 10³–10⁵ Ω/sq. No es un material disipador de estática controlado formalmente por ESD y no puede mantener una resistividad estable dentro del rango ESD estándar de 10⁶–10⁹ Ω/sq. Se requiere una película PEEK estabilizada contra ESD especializada para aplicaciones ESD de semiconductores formales.
R6: No. La película de PEEK estándar rellena de carbono desprende micropartículas finas de carbono al deslizarse por fricción, lo que provoca una contaminación grave cuando entra en contacto directo con las obleas. Este material solo es adecuado para revestimientos de desgaste sin contacto con oblea y cuñas de aislamiento dentro de equipos semiconductores. Los componentes de precisión con contacto de oblea deben fabricarse con materiales ESD PEEK de calidad semiconductora de alta pureza.